


陽極氧化是一個電化學過程,將金屬表面轉化為裝飾性的、耐用的、耐腐蝕的陽極氧化表面。
陽極氧化有什麼特性用途?
一般鋁合金很容易氧化,氧化層雖有一定鈍化作用。但長期曝露之結果,氧化層仍會剝落,喪失保護作用。因此陽極處理的目的即利用其易氧化之特性,電化學將其生成氧化 膜,以防止鋁材進一步氧化,同時增加表面的機械性質。當鋁合金經過陽極氧化後,表面會形成一層氧化鋁。由於氧化鋁是一種非常堅硬的材料,因此增加了其耐磨性。較常用於需要經常移動及互相磨擦零件,例如:活塞、汽閥、汽缸內襯等堅硬耐磨、抗蝕性極高的鋁合金零件的表面處理上。
陽極氧化一般以原色或黑色較為常用。隨著市場對外觀要求的提高,染色是陽極氧化鋁的另一個流行應用。在陽極氧化過程中,在鋁合金表面形成了多孔的氧化層,可利用其氧化膜結構特性,進行染色,染成各種鮮豔的顏色,達到外觀多樣性需求。
氧化鋁的化學穩定性高,而且導電性比較低,具有高絕緣強度、高電阻率、低介電損耗功能,可用於電動汽車電池終端、絕緣座、積體電路基板、電纜插腳等。
陽極氧化一般以原色或黑色較為常用。隨著市場對外觀要求的提高,染色是陽極氧化鋁的另一個流行應用。在陽極氧化過程中,在鋁合金表面形成了多孔的氧化層,可利用其氧化膜結構特性,進行染色,染成各種鮮豔的顏色,達到外觀多樣性需求。
氧化鋁的化學穩定性高,而且導電性比較低,具有高絕緣強度、高電阻率、低介電損耗功能,可用於電動汽車電池終端、絕緣座、積體電路基板、電纜插腳等。
哪些金屬可以陽極氧化?
作爲陽極的金屬材料在特定的電解液中通過外加電流使其表面形成膜層的一種材料保護技術。大多數金屬材料(如不鏽鋼、鋅合金、鋁合金、鎂合金、銅合金、鈦合金)都可以在適宜的電解液中進行陽極氧化處理。
陽極氧化種類
陽極氧化的實際應用
概述
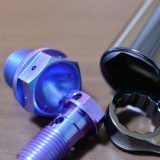 陽極氧化是一種改變金屬和其他基材表面化學性質的方法。 它可以防止腐蝕,增強美學品質,抗刮擦,是可用的最耐用的表面處理之一。 精密機械零件常見的陽極氧化工藝有3種,鉻酸陽極氧化、硫酸陽極氧化、硬質陽極氧化。
鉻酸陽極氧化
鉻酸陽極氧化是在鉻酸溶液中使鋁表面的天然薄氧化層增厚,進而提高鋁件的抗劃傷和耐腐蝕性能的電化學過程。經鉻酸陽極氧化得到的陽極氧化膜厚度為2 – 5μm。由於氧化層厚度較薄,零件仍能保持原來的精度和表面粗糙度,故該工藝適用於精密零件。
硫酸陽極氧化
在稀硫酸電解液中通以直流或交流電對鋁及其合金進行陽極氧化。可獲得5 – 20μm 厚,吸附性較好的無色透明氧化膜。硫酸的品質濃度高,膜的化學溶解速度加快,所生成的膜薄而且軟,空隙多,吸附力強,染色性能好。降低硫酸的品質濃度,則氧化膜生長速度較快,而空隙率較低,硬度較高,耐磨性和反光性良好。
硬質陽極氧化
硬質陽極氧化主要提高鋁合金的各種性能,包括耐蝕性、耐磨性、耐候性、絕緣性及吸附性等。在冷卻的稀硫酸氧化溶液進行陽極處理下,可獲得硬度高、膜層厚的氧化膜,它既適用於變形鋁合金,也可用於精密鋁合金零部件。硬質陽極氧化膜一般要求厚度為25 – 150μm,大部分硬質陽極氧化膜的厚度為 50-80μm,膜厚小於25μm的硬質陽極氧化膜,用於齒鍵和螺線等使用場合的零部件,耐磨或絕緣用的陽極氧化膜厚度約為50μm。
了解更多關於
更多表面處理服務
我們根據客戶的產品規格和行業標準,配合先進的數控機床及製造工藝,提供複雜及精密的零部件產品。
公司具有綜合加工規模和高效的生產能力,提供一站式零件解決方案,為客戶最具成本效益方案。
公司具有綜合加工規模和高效的生產能力,提供一站式零件解決方案,為客戶最具成本效益方案。
表面電鍍
專為提升零部件的表面耐用性和耐磨性。能夠承受在惡劣環境條件下加強保護,減低氧化及變質。
熱處理
改變金屬零件表面硬度並維持其韌性特性。主要改變其金屬結構、機械性能和殘餘應力。
激光打標
在零部件刻上特殊編號及系列的識別標籤:條形碼、日期碼、二維碼或序列號等。
清洗和拋光
高規格的零部件清洗和拋光流程,以確保每件零部件達到最佳的潔淨度,交付後可直接組裝使用。